


Brennstempel aus Messing fräsen: Richtwerte für Drehzahl und Vorschub
Teilen
Ein Brennstempel ist ein Stück Messing mit erhabenem Motiv. Wie sauber es wird, entscheiden Fräser, Drehzahl und Vorschub. Hier die Werte, mit denen man sicher anfängt.
Der Werkstoff
Die meisten Stempelköpfe bestehen aus CuZn39Pb3 (Ms58, CW614N). Das ist Automatenmessing: Das Blei bricht die Späne kurz, der Fräser setzt sich nicht zu. Dasselbe Blei ist der Grund, warum dieser Werkstoff nicht auf Lebensmittel gehört. Dafür nimmt man Edelstahl.
Startwerte
Für Vollhartmetall-Fräser mit zwei Schneiden, mit Druckluft oder Sprühnebel.
| Fräser | Drehzahl | Vorschub | Zustellung |
|---|---|---|---|
| Ø 0,5 mm | 35.000 min⁻¹ | 280 mm/min | 0,1 mm |
| Ø 1 mm | 27.000 min⁻¹ | 540 mm/min | 0,3 mm |
| Ø 3 mm | 15.000 min⁻¹ | 750 mm/min | 1,0 mm |
Das sind Ausgangswerte zum Ausprobieren, keine Vorgaben. Spindel, Aufspannung und Fräser verschieben sie. Reibt der Fräser, statt zu schneiden (Anlauffarben, hohes Pfeifen), den Vorschub erhöhen. Bricht er, die Zustellung senken.
Was am Stempel zählt
- Innenecken haben immer einen Radius. Ein runder Fräser schneidet keine scharfe Ecke. Ein 0,5-mm-Fräser lässt mindestens 0,25 mm stehen.
- Feine Fräser fräsen flach. Wer mit Ø 0,5 mm tief will, arbeitet in mehreren Lagen. Ein Schnitt über die volle Tiefe bricht den Fräser.
- Späne wegblasen. Sie klemmen in schmalen Nuten und werden mehrfach überfahren. Das sieht man später an der Kante.
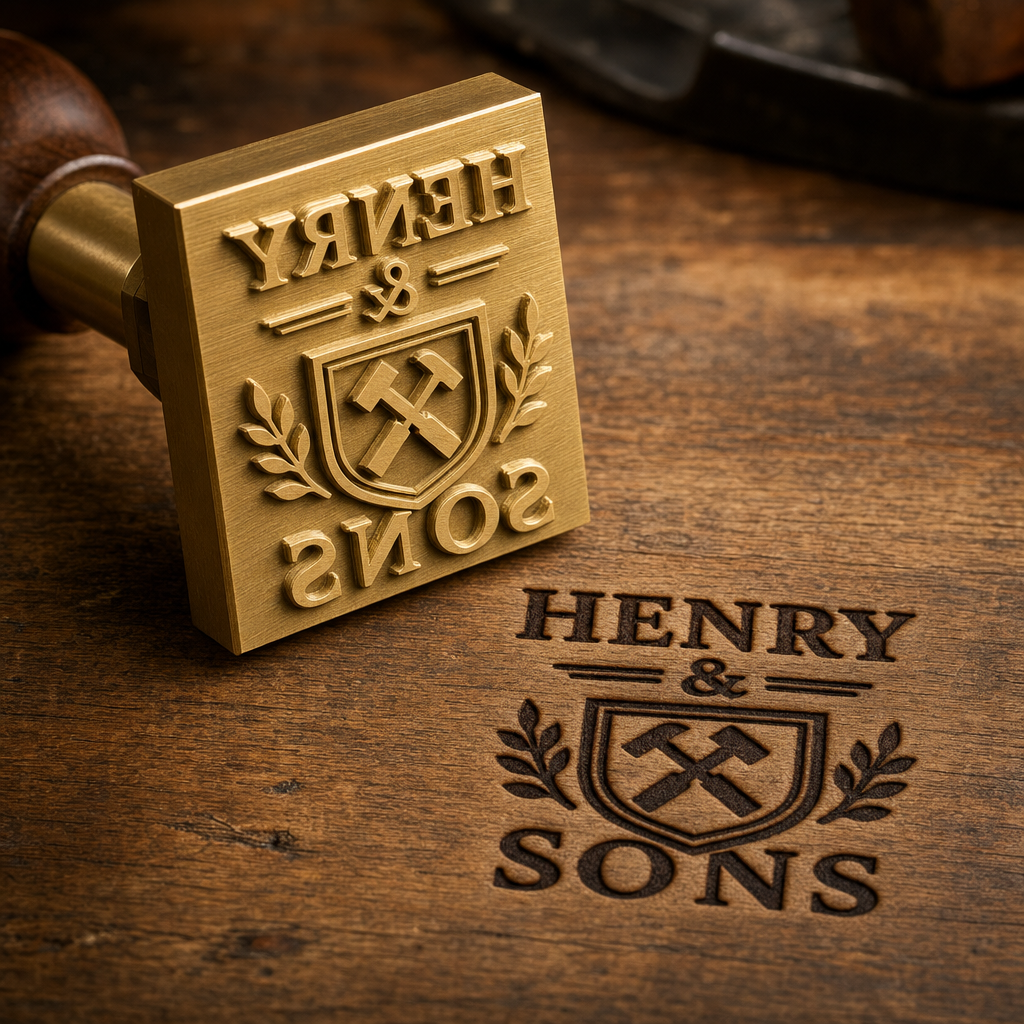
- Gespiegelt fräsen. Auf dem Messing steht das Motiv verkehrt herum, sonst steht es im Holz falsch.
Für dein Motiv
Bei uns gilt: Mindeststrichstärke 0,8 mm, Mindestabstand zwischen zwei Linien 0,6 mm. Feiner wird es im Holz nicht sauber. Bist du unsicher, schick uns die Datei über die Kontaktseite.
Titelbild: KI-generiert.